 您暫無未讀詢盤信息!
多年專注鈑金加工產品定制生產
集研發、生產、代加工、銷售於一體
全國諮詢熱線
13608222110

多年專注鈑金加工產品定制生產
集研發、生產、代加工、銷售於一體
全國諮詢熱線
13608222110

你了解成都鈑金加工嗎?快跟着小編一起來看看吧~
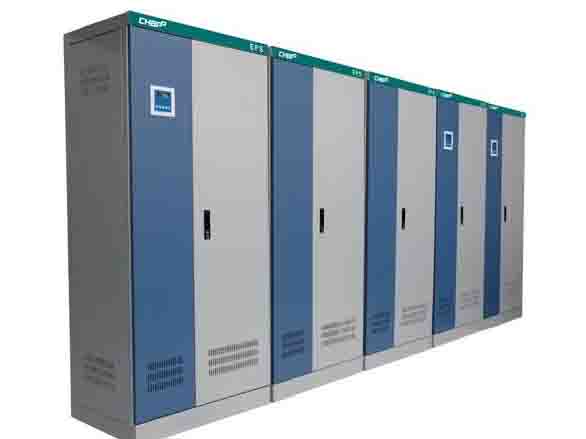
鈑金業迅速發展,現在鈑金涉及到各行各業,對於任何一個鈑金件來說,它都有一定的加工過程,不鏽鋼鈑金加工分工和操作都需要有明確的規定,根據展開圖及批量的不同選擇不同落料方式,不鏽鋼鈑金加工的方式有激光,數控衝牀,剪板,模具等方式,但是操作過程中需要注意以下幾個方面,下面小編就來和你們說一下。
1、切削力大,切削溫度高
該類型材料強度大,切削時切向應力大、塑性變形大,因而切削力大。此外材料導熱性ji差,造成不鏽鋼加工切削溫度升高,且高溫往往集中在刀具刃口附近的狹長區域內,從而加 快了刀具的磨損。
2、加工硬化嚴重
不鏽鋼以及一些高溫合金不鏽鋼均爲奧氏體組織,切削時加工硬化傾向大,通常是普通碳素鋼的數倍,刀具在加工硬化區域內切削,使刀具壽命縮短。
3、容易粘刀
無論是奧氏體不鏽鋼還是馬氏體不鏽鋼均存在加工時切屑強韌、切削溫度很高的特點。當強韌的切屑流經前刀面時,將產生粘結、熔焊等粘刀現象,影響鈑金加工零件表面粗糙度。
4、刀具磨損加 快
述材料一般含高熔點元素、塑性大,切削溫度高,使刀具磨損加 快,磨刀、換刀頻繁,從而影響了生產效率,提高了刀具使用成本。
在鑽孔加工時,由於不鏽鋼材料導熱性能差,彈性模量小,孔加工起來也比較困難。解決此類材料的孔加工難題,主要是選用合適的刀具材料,確定合理的刀具的幾何參數以及刀具的切削用量。鑽削上述材料時,鑽頭一般應選用W6Mo5Cr4V2Al、W2Mo9Cr4Co8等材質的鑽頭,這些材質鑽頭缺點是價格比較昂貴,而且難以採購。而採用常用的W18Cr4V普通標準高速鋼鑽頭鑽孔時,由於存在頂角較小、切屑太寬而不能及時排出孔外、切削液不能及時冷卻鑽頭等缺點,再加上不鏽鋼材料導熱性差,造成集中在刀刃上的切削溫度升高,容易導致兩個後刀面和主刃磨損及崩刃,使鑽頭的使用壽命降低。
成都市辰輝鈑金制造有限公司是一家具有多年鈑金加工制造、產品設計制作經驗的拓展型企業,公司位於交通 便利的成都市現代工業港北片區港通北四路958號。公司擁有高素質的管理和技術生產團隊,實施現代管理模式,aa的生產技術人員,頂流的生產設備和過硬的工程研發技術人員,公司年生產能力3000萬元以上。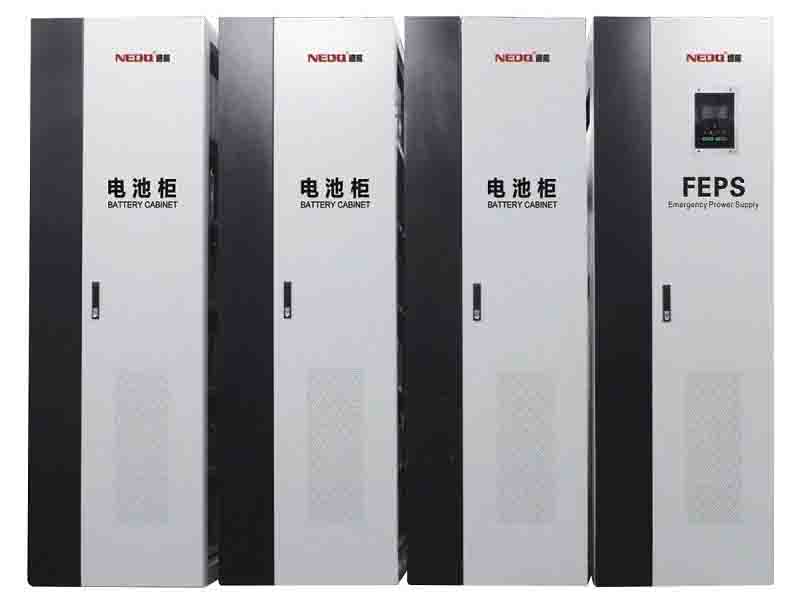
公司集鈑金加工、開發、生產、銷售、代加工於一體,擁有激光切割機、數控衝牀、數控折彎機、大噸位高精度衝牀和其它鈑金加工的全套專用設備;本公司機箱機櫃廣泛應用於網絡通信、電力、交通、 能源、化工、電子電氣、設備制造、銀行、廣播電視及自動化控制等行業。
根據市場的需求與企業之發展,讓我們深刻的認識到質量是企業生存的根本,而信譽則是企業穩固發展的前提,所以我們始終秉承“以質量求生存,以誠信求發展”的經營理念;以**的制造技術爲核心,高素質管理人才爲根本,以高品質的鈑金加工產品來滿足客戶的需求作爲公司長遠經營發展戰略方針。
(文章來自網絡,侵刪)
關於四川鈑金加工的相關信息,敬請聯系成都市辰輝鈑金制造有限公司。
 當前位置:


 熱門推薦


