 您暫無未讀詢盤信息!
多年專注鈑金加工產品定制生產
集研發、生產、代加工、銷售於一體
全國諮詢熱線
13608222110

多年專注鈑金加工產品定制生產
集研發、生產、代加工、銷售於一體
全國諮詢熱線
13608222110

你了解四川鈑金加工嗎?快跟着小編一起來看看吧~
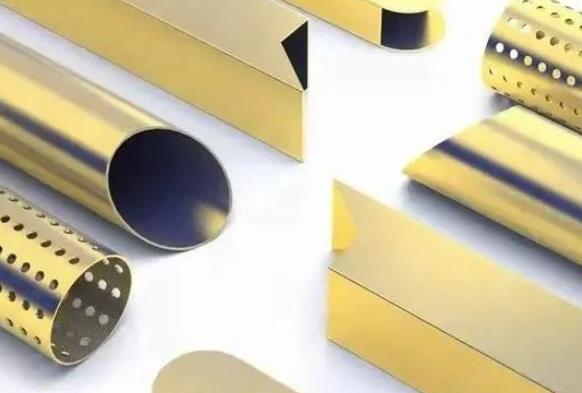
鈑金業迅速發展,現在鈑金涉及到各行各業,對於任何一個鈑金件來說,它都有一定的加工過程,不鏽鋼鈑金加工分工和操作都需要有明確的規定,根據展開圖及批量的不同選擇不同落料方式,不鏽鋼鈑金加工的方式有激光,數控衝牀,剪板,模具等方式,但是操作過程中需要注意以下幾個方面:
1、切削力大,切削溫度高
該類型材料強度大,切削時切向應力大、塑性變形大,因而切削力大。此外材料導熱性ji差,造成不鏽鋼加工切削溫度升高,且高溫往往集中在刀具刃口附近的狹長區域內,從而加 快了刀具的磨損。
2、加工硬化嚴重
不鏽鋼以及一些高溫合金不鏽鋼均爲奧氏體組織,切削時加工硬化傾向大,通常是普通碳素鋼的數倍,刀具在加工硬化區域內切削,使刀具壽命縮短。
3、容易粘刀
無論是奧氏體不鏽鋼還是馬氏體不鏽鋼均存在加工時切屑強韌、切削溫度很高的特點。當強韌的切屑流經前刀面時,將產生粘結、熔焊等粘刀現象,影響鈑金加工零件表面粗糙度。
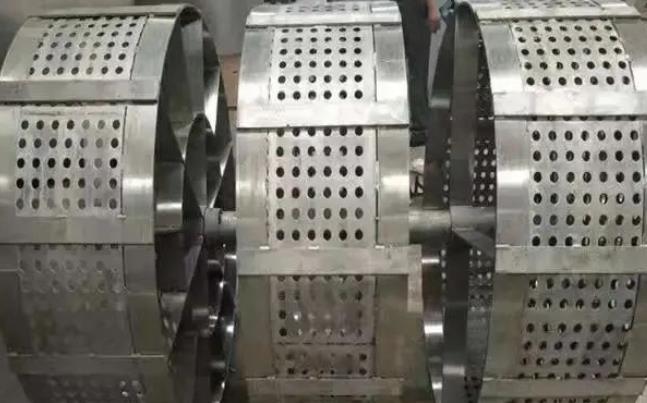
4、刀具磨損加 快
上述材料一般含高熔點元素、塑性大,切削溫度高,使刀具磨損加 快,磨刀、換刀頻繁,從而影響了生產效率,提高了刀具使用成本。
切管
在鑽孔加工時,由於不鏽鋼材料導熱性能差,彈性模量小,孔加工起來也比較困難。解決此類材料的孔加工難題,主要是選用合適的刀具材料,確定合理的刀具的幾何參數以及刀具的切削用量。鑽削上述材料時,鑽頭一般應選用W6Mo5Cr4V2Al、W2Mo9Cr4Co8等材質的鑽頭,這些材質鑽頭缺點是價格比較昂貴,而且難以採購。而採用常用的W18Cr4V普通標準高速鋼鑽頭鑽孔時,由於存在頂角較小、切屑太寬而不能及時排出孔外、切削液不能及時冷卻鑽頭等缺點,再加上不鏽鋼材料導熱性差,造成集中在刀刃上的切削溫度升高,容易導致兩個後刀面和主刃磨損及崩刃,使鑽頭的使用壽命降低。
關於四川鈑金加工的更多相關信息,敬請聯系本站。
 當前位置:


 熱門推薦


